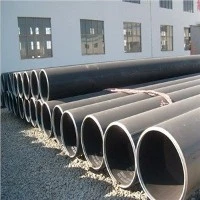
ASTM A691 EFWパイプのサプライヤーとして、パイプの最適なパフォーマンスと寿命を確保するための適切な設置の重要性を理解しています。 ASTM A691 EFWパイプは、さまざまな業界、特に大気および低温のための高品質のスチールパイプを必要とするアプリケーションで広く使用されています。このブログでは、ASTM A691 EFWパイプのためのいくつかの重要なインストール予防策を共有します。
1。事前に設置検査
インストールプロセスを開始する前に、ASTM A691 EFWパイプの徹底的な検査が重要です。亀裂、へこみ、腐食などの目に見える欠陥については、パイプを確認してください。パイプは、ASTM A691標準に準拠する必要があります。ATTMA691標準は、一般に300 psiを超える圧力での高温サービス用の電気 - 融合 - 溶接鋼管の要件を指定します。を参照してください大気および低温用の鋼管さまざまな温度条件に適したパイプの特性の詳細については。
適切な斜めをパイプの端を検査します。ベベルの角度、ルートフェイス、ルートギャップは、設置中の溶接品質に影響を与える重要なパラメーターです。誤った斜めは、溶接浸透度が低く、関節が弱くなる可能性があり、パイプラインシステムに漏れや障害を引き起こす可能性があります。
2。ハンドリングとストレージ
ASTM A691 EFWパイプの適切な取り扱いと保管は、損傷を防ぐために不可欠です。パイプを持ち上げるときは、パイプの過度のストレスを避けるために、スリングやスプレッダーバーなどの適切なリフティング機器を使用します。パイプのドロップやドラッグは避けてください。これにより、表面の損傷と内部応力集中が生じる可能性があります。
保管中、パイプは乾燥した井戸換気エリアに保管する必要があります。木製または鋼のサポートを使用して、地面との直接接触からパイプを保護します。パイプを安定した方法で積み重ねて、転がしたり崩壊したりしないようにします。パイプが屋外で保管されている場合は、雨や他の環境要因から保護するために、防水防水剤で覆います。これにより、錆や腐食を防ぐのに役立ち、パイプのサービス寿命を大幅に減らすことができます。
3。溶接注意
溶接は、ASTM A691 EFWパイプの設置における重要なステップです。資格のある溶接機のみが溶接作業を実行する必要があります。溶接機は、American Welding Society(AWS)の基準など、関連する基準に従って訓練および認定される必要があります。
溶接前に、パイプを徹底的に清掃して、汚れ、グリース、錆、またはその他の汚染物質を取り除きます。ワイヤーブラッシング、研削、化学洗浄などの適切な洗浄方法を使用します。パイプの端の清潔さは、健全な溶接ジョイントを達成するために不可欠です。
適切な溶接プロセスと溶接消耗品を選択します。 ASTM A691 EFWパイプの場合、溶接プロセスは、パイプの直径、壁の厚さ、およびサービス条件に基づいて慎重に選択する必要があります。一般的な溶接プロセスには、シールドメタルアーク溶接(SMAW)、ガスタングステンアーク溶接(GTAW)、および水没アーク溶接(SAW)が含まれます。溶接消耗品は、パイプのベースメタルと互換性があり、関連する基準を満たす必要があります。


溶接電流、電圧、溶接速度、熱入力などの溶接パラメーターを制御します。不適切な溶接パラメーターは、多孔性、融合の欠如、過剰な溶接補強など、さまざまな溶接欠陥につながる可能性があります。 ASTM A691 EFWパイプ専用に開発された溶接手順仕様(WPS)に従って、一貫した高品質の溶接を確保します。
4。アラインメントとサポート
パイプの適切なアライメントは、パイプラインシステムでの流体またはガスの滑らかな流れを確保するために不可欠です。クランプやストレートエッジなどのアライメントツールを使用して、パイプを正確に整列させます。パイプの不整合は、関節にストレス集中を引き起こす可能性があり、これがパイプラインの早期故障につながる可能性があります。
パイプラインに沿って適切なサポートをインストールして、たるみや過度の動きを防ぎます。サポートの種類と間隔は、パイプの直径、壁の厚さ、流体またはガスの流量、および温度に依存します。高温度アプリケーションで使用されるASTM A691 EFWパイプの場合、熱膨張と収縮に対応するために伸縮ジョイントが必要になる場合があります。
5。設置後のテストと検査
ASTM A691 EFWパイプの設置後、さまざまなテストと検査を実行して、パイプラインシステムの完全性を確保します。圧力検査は、漏れをチェックするために使用される最も一般的なテストの1つです。テスト圧力は、設計要件と関連する基準に従って決定する必要があります。
超音波検査(UT)、X線撮影試験(RT)、磁気粒子試験(MT)などの非破壊試験(NDT)メソッドを使用して、溶接およびパイプの内部および表面欠陥を検出できます。また、目視検査を実施して、溶接スパッター、亀裂、誤整合などの目に見える欠陥を確認する必要があります。
6。他のコンポーネントとの互換性
ASTM A691 EFWパイプを設置するときは、バルブ、フィッティング、フランジなど、パイプラインシステム内の他のコンポーネントとパイプの互換性を考慮してください。これらのコンポーネントの材料、寸法、および圧力評価がASTM A691 EFWパイプと互換性があることを確認してください。例えば、ASTM A672スチールパイプ一部のシステムではASTM A691 EFWパイプと組み合わせて使用できます。また、パイプラインの全体的なパフォーマンスを確保するために、適切な接続方法を採用する必要があります。
7。安全上の注意
ASTM A691 EFWパイプの設置時には、安全性が常に最優先事項である必要があります。安全ヘルメット、セーフティグラス、手袋、溶接マスクなど、労働者に適切な個人用保護具(PPE)を提供します。溶接機器、持ち上げ装置、その他のツールを使用する場合は、すべての安全規制と手順に従ってください。
有害なガスや煙の蓄積を防ぐために、溶接時に作業エリアで適切な換気を確保します。火災 - 消火装置は、火災を防止および制御するためにすぐに利用できます。
結論として、ASTM A691 EFWパイプの適切な設置には、設置前検査からポスト - インストールテストまで、さまざまな側面に注意する必要があります。これらの設置予防策に従うことにより、パイプラインシステムの信頼できる操作を確保し、パイプのサービス寿命を延長することができます。
高品質のASTM A691 EFWパイプの購入に興味がある場合は、アクセスしてくださいASTM A691 EFWパイプ当社の製品の詳細をご覧ください。私たちは常にあなたの配管プロジェクトに対する専門的なアドバイスとサポートを提供する準備ができています。詳細については、調達交渉の開始についてはお問い合わせください。
参照
- ASTM International。 ASTM A691/A691M -21、炭素および合金スチール電気の標準仕様 - 融合 - 一般的に300 psi(2.07 MPa)を超える圧力での高温サービスの溶接パイプ。
- アメリカ溶接協会(AWS)。 AWS D1.1/D1.1M:2020、構造溶接コード - スチール。