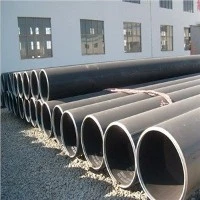
ASTM A252 Grade 3 パイプのサプライヤーとして、私はこの特定の種類のパイプに最適な溶接方法についてクライアントからの問い合わせによく遭遇します。 ASTM A252 グレード 3 パイプは、その高強度と優れた耐食性により、杭打ち用途に広く使用されています。溶接継手の完全性と性能を確保するには、適切な溶接方法を選択することが重要です。このブログ投稿では、ASTM A252 グレード 3 パイプに適したいくつかの溶接方法について説明します。
被覆アーク溶接(SMAW)
スティック溶接としても知られるシールド メタル アーク溶接は、一般的で汎用性の高い溶接方法です。セットアップが比較的簡単で、屋外や現場でのアプリケーションを含むさまざまな環境で使用できます。 SMAWでは、フラックスコーティングで覆われた電極が使用されます。電極がワークピースに衝突すると、アークが形成され、電極と母材の両方が溶解します。電極上のフラックス コーティングは分解して保護ガス シールドとスラグ層を形成し、溶融金属を大気汚染から保護します。
ASTM A252 グレード 3 パイプ用 SMAW の利点の 1 つは、その可搬性です。溶接工は機器をさまざまな作業現場に簡単に持ち運ぶことができます。立溶接や頭上溶接などの難しい位置での溶接にも適しています。ただし、SMAW にはいくつかの制限があります。溶接速度は他の方法に比べて比較的遅く、溶接の品質は溶接者の熟練度に影響される可能性があります。さらに、溶接中に生成されるスラグは各パスの後に除去する必要があり、時間がかかる場合があります。
ガスメタルアーク溶接 (GMAW)
一般に MIG (金属不活性ガス) 溶接と呼ばれるガスメタル アーク溶接も、広く使用されている溶接方法です。 GMAW では、連続ソリッド ワイヤ電極が溶接ガンを通して供給され、シールド ガスを使用して溶接池を酸化や汚染から保護します。溶接作業の特定の要件に応じて、シールド ガスにはアルゴンと二酸化炭素の混合物を使用できます。


GMAW は、ASTM A252 グレード 3 パイプの溶接にいくつかの利点をもたらします。溶接速度が速いため、生産性が大幅に向上します。このプロセスは比較的簡単に習得できるため、経験の浅い溶接工でも簡単に取り組むことができます。溶接の品質は一般に高く、溶け込みが良く、ビードの外観も滑らかです。ただし、GMAW は SMAW に比べてより複雑な設定が必要です。また、安定した電源とシールドガスの継続的な供給も必要であるため、一部の遠隔地では使用が制限される可能性があります。
フラックス - 有芯アーク溶接 (FCAW)
フラックス入りアーク溶接は GMAW に似ていますが、ソリッド ワイヤ電極の代わりに、フラックスが充填された管状ワイヤが使用されます。ワイヤ内のフラックスがシールド ガスとスラグから保護するため、場合によっては外部シールド ガスが不要になります。 FCAW は、フラックス入りワイヤの種類に応じて、外部シールド ガスの有無にかかわらず使用できます。
FCAW は、特に屋外や風の強い条件での ASTM A252 グレード 3 パイプの溶接に適しています。自己シールド型フラックス入りワイヤを使用する場合、プロセスは安定したシールドガス環境を必要とする GMAW に比べて風の影響を受けにくくなります。 FCAW はまた、高い溶着速度を提供するため、溶接速度が速くなります。ただし、SMAWと同様に、FCAWで発生するスラグを溶接後に除去する必要があり、溶接品質は溶接者のスキルに影響される可能性があります。
サブマージアーク溶接(SAW)
サブマージアーク溶接は、厚肉パイプに一般的に使用される生産性の高い溶接方法です。 SAW では、アークは粒状フラックスの層の下に沈みます。フラックスは溶接池を大気から保護し、滑らかできれいな溶接表面を提供します。連続ワイヤ電極がアーク内に供給され、溶接プロセスは通常自動または半自動で行われます。
SAW は、大規模生産が必要な場合に ASTM A252 グレード 3 パイプを溶接するのに最適な選択肢です。高い溶接速度、深い溶け込み、優れた溶接品質を実現します。このプロセスは、スパッタがほとんどまたはまったくないため、電極の消費という点でも非常に効率的です。ただし、SAW はより複雑な設定が必要であり、主に平坦または水平の溶接位置に適しています。装置のサイズが大きく、平らな溶接面が必要なため、現場や現場での溶接にはあまり適していません。
ASTM A252 グレード 3 パイプの溶接に関する考慮事項
ASTM A252 グレード 3 パイプの溶接方法を選択する場合は、いくつかの要素を考慮する必要があります。まず、パイプの壁の厚さが重要な役割を果たします。薄壁パイプの場合は、GMAW や FCAW などの方法がより適切な場合があります。これは、より適切な制御が可能であり、焼き付きを防止できるためです。肉厚のパイプの場合、十分な浸透を達成するには、複数のパスを備えた SAW または SMAW が必要になる場合があります。
次に、溶接位置が重要です。パイプを垂直または頭上の位置で溶接する必要がある場合は、SMAW または FCAW の方がこれらの困難な位置に適しているため、より適している可能性があります。一方、GMAW および SAW は、平坦または水平溶接によく使用されます。
溶接が行われる環境も重要です。屋外溶接には、自己シールド FCAW など、風や気象条件の影響をあまり受けない方法が必要な場合があります。一方、屋内溶接では、GMAW のような、より安定したシールドガス環境を必要とする方法の使用が可能になる場合があります。
当社の製品範囲と溶接サポート
ASTM A252 Grade 3 パイプのサプライヤーとして、当社は高品質のパイプを提供するだけでなく、溶接に関する包括的な技術サポートも提供します。さまざまな用途におけるパイプの性能と耐久性には、適切な溶接が不可欠であることを私たちは理解しています。 ASTM A252 Grade 3 パイプに加えて、次のような関連製品も提供しています。ユーロ地下杭、EN10219 S355J0H 構造パイプ、 そしてASTM A252 グレード 2 杭打ち管。
当社の専門家チームは、お客様の特定の要件に基づいて最適な溶接方法の選択をお手伝いします。小規模プロジェクトであろうと大規模な建設であろうと、当社は溶接を確実に成功させるために必要なガイダンスを提供できます。
結論
ASTM A252 グレード 3 パイプに適切な溶接方法を選択することは、溶接プロジェクトの品質、性能、コストに影響を与える可能性がある重要な決定です。各溶接方法には独自の利点と制限があり、選択はパイプ肉厚、溶接位置、環境条件などのさまざまな要因によって決まります。 ASTM A252 Grade 3 パイプの信頼できるサプライヤーとして、当社はお客様が溶接方法について情報に基づいた決定を下せるよう支援し、最高品質の製品を提供することに尽力しています。
ASTM A252 Grade 3 パイプの購入に興味がある場合、または溶接方法についてさらに詳しい情報が必要な場合は、詳細な打ち合わせや調達交渉についてお気軽にお問い合わせください。次のプロジェクトであなたと協力できることを楽しみにしています。
参考文献
- 米国溶接協会 (AWS) の標準。
- ASTM 国際規格 A252 グレード 3 パイプ。
- パイプ溶接に関する溶接の教科書と技術書。