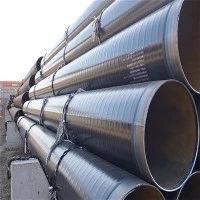
熱間圧延(押出構造管):丸管ブランク→加熱→穿孔→3ロールクロス圧延、連続圧延または押出→ストリッピング→サイジング(または縮径)→冷却→ビレットチューブ→矯正→水圧試験(または探傷) )→マーク→倉庫。
熱間圧延された構造管は、連続鋳造スラブまたは分塊スラブを原料とし、歩行加熱炉で加熱し、高圧水でスケール除去した後、粗圧延機に入ります。粗圧延材は頭部、尾部を切断され、コンピューター制御の仕上げ圧延機に入り、圧延後、最終圧延を経て層流で冷却され、コイラーでストレートヘアコイルに巻き取られます。ストレートヘアカーラーのヘッドやテールは舌状や魚尾状になっていることが多く、厚みや幅の精度が悪く、エッジには波形、ヘミング、タワー状などの欠陥が多い。コイル重量は重くなり、スチールコイルの内径は760mmです。 (パイプ製造業界で一般的に使用されます。)ストレートヘアコイルは、ヘッド、テール、エッジトリム、マルチパス矯正、レベリングなどの仕上げラインで処理された後、カットまたはリコイルされて以下の熱間圧延製品になります。熱延完成コイルを酸洗して酸化スケールを除去し、油を塗布すると熱延酸洗コイルとなります。冷間圧延構造用鋼管の一部を置き換える傾向にある製品で、価格も手頃でユーザーからの人気も高い。